

チューブ加工装置ガイド: 正しい選び方、使い方、メンテナンス方法
チューブ加工装置とは一体何ですか?
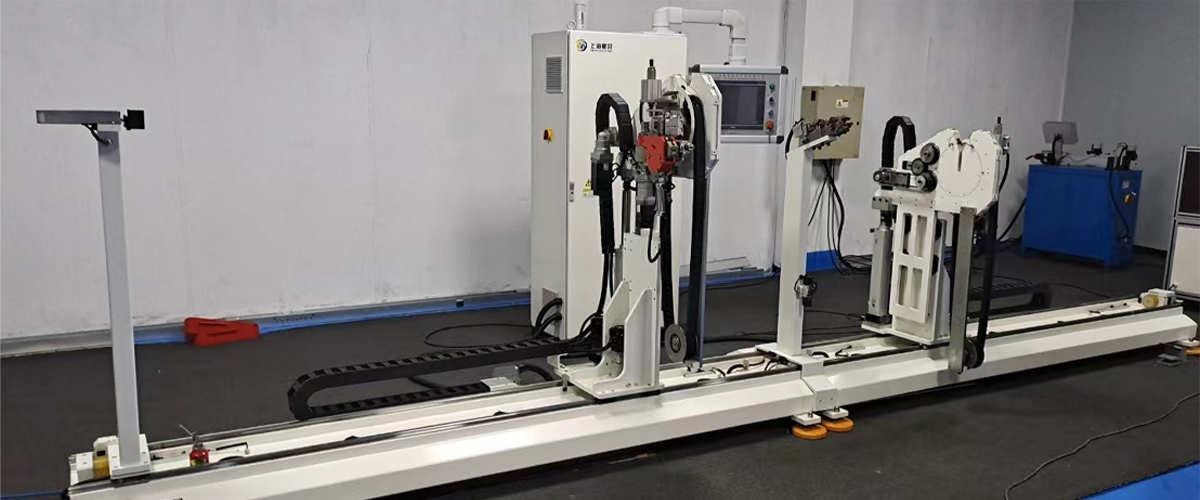
チューブ加工装置とは、金属またはプラスチックのチューブを切断、曲げ、成形し、組み立て可能な部品に仕上げるために使用される機械を指します。真っ直ぐな円形または角形のチューブがどのようにして車の排気管、自転車のフレーム、または家具になるのか疑問に思ったことがあるなら、その答えはほとんどの場合、連続して動作するチューブ加工装置の組み合わせです。これには、切断鋸、レーザー カッター、曲げ機、エンドフォーマー、バリ取りステーションが含まれます。各機械がジョブの 1 つのステップを処理し、連携して未加工の素材を寸法的に正確な完成品コンポーネントに変換します。
ショップオーナーとバイヤーにとって、各機器が実際に何をするのかを理解することは、効率的な生産ラインを構築するための第一歩です。間違ったマシンを購入したり、必要以上の機能を購入したりすると、お金と床面積が無駄になります。購入する能力が少なすぎると、生産が遅くなり、ボトルネックが発生します。このガイドでは、次の主要なカテゴリについて説明します。 チューブ加工装置 、作業に適した組み合わせを選択する方法、マシンを何年も正常に稼働し続ける方法。
チューブ加工装置の主な種類
ほとんどの管製造工場は、少数の中核となる機械カテゴリーに依存しています。それぞれが何のために作られているかを知ることで、生産ラインの計画やボトルネックの診断がはるかに簡単になります。
チューブ切断機
通常、切断は最初の操作です。必要な材料と公差に応じて、ショップではコールドソー、バンドソー、研磨カットオフソー、またはレーザーチューブカッターを使用します。レーザー切断装置は、複雑な形状、ノッチ、穴を 1 回のパスでチューブに直接切断できるため、二次加工の必要性が減り、普及してきました。
チューブベンディングマシン
曲げ装置は、直管を曲線や角度に成形します。 CNC チューブ ベンダーは、大量の作業向けに再現可能でプログラム可能な曲げを提供します。一方、手動または半自動のベンダーは、小規模な工場やプロトタイピング用に一般的です。選択は、壁の厚さ、曲げ半径の要件、および同一の部品をいくつ製造する必要があるかに大きく依存します。
管端成形装置
端部成形機は、チューブの端をフレア、拡張、縮小、またはビード加工して、ホース継手や継手などの別の部品に接続できるようにします。この装置は、安全で漏れのない接続が重要となる自動車、HVAC、および配管の製造現場で一般的です。
バリ取り・仕上げ装置
切断や曲げを行った後、チューブの端にはバリや鋭い箇所ができることが多く、これらを除去する必要があります。バリ取り機は、回転式、ブラシ式、または振動式のいずれであっても、これらのエッジをきれいにして、部品を安全に取り扱うことができ、溶接、コーティング、または組み立ての準備が整います。
あなたのショップに適した機器を選択する方法
単一の「最適な」機械というものはありません。正しい選択は、材料、量、公差の要件によって異なります。購入する前に、いくつかの実践的な質問に答えておくと役立ちます。
- 鋼、アルミニウム、ステンレス、銅、またはプラスチックチューブなど、どのような材料を加工していますか?
- 一般的な壁の厚さと直径の範囲はどれくらいですか?
- 短期間のプロトタイプ バッチを実行していますか? それとも大量の繰り返し生産を行っていますか?
- 部品には厳しい公差や複雑な複数面の曲げが必要ですか?
- 実際に利用可能な床面積と予算はどれくらいですか?
明確な答えが得られれば、めったに使用しない容量を過剰に購入するのではなく、マシンの仕様を実際のニーズに合わせることができます。以下の表は、どの装置がどの生産スタイルに適合するかを大まかに示しています。
| 制作スタイル | 推奨装備 | なぜフィットするのか |
| プロトタイピング / 少量生産 | マニュアルベンダー、バンドソー | 低コスト、柔軟なセットアップ変更 |
| 中量、多彩なパート | 半自動ベンダー、コールドソー | スピードと柔軟性のバランス |
| 大量リピート部品 | CNCベンダー、レーザーカッター | 高速でも一貫した精度 |
| 複雑な終端接続 | 油圧式端部成形機 | ハンドルフレア、ビーディング、リダクション |
機器の寿命を延ばすメンテナンス習慣
チューブ加工装置は多額の設備投資を意味し、それがどの程度適切に維持されるかは部品の品質とダウンタイムに直接影響します。キャリブレーションから外れている機械は生産を遅らせるだけでなく、仕様外の部品を生産し、将来的には廃棄される可能性があります。
毎日のチェック
オペレータは切断刃やレーザーレンズの磨耗を検査し、曲げ機械の作動油レベルを確認し、作業領域から金属の削りくずや破片を取り除く必要があります。勤務開始時の数分間で、高額な修理に発展する前に小さな問題を発見します。
定期サービス
ほとんどのメーカーは、毎日の点検に加えて、可動部品の潤滑、設定された間隔での工具の交換、CNC 制御の定期的な再校正を含む保守スケジュールを推奨しています。簡単なメンテナンス ログを保持すると、部品が最後に整備された時期を追跡し、早期に故障し続けるベアリングなど、より深刻な位置合わせの問題を示す可能性のあるパターンにフラグを立てるのに役立ちます。
- 金属破片の蓄積を防ぐために、シフトごとに工具と金型を清掃してください。
- 磨耗したマンドレルとワイパーダイは、チューブ表面に跡が付く前に交換してください。
- 油圧ホースと継手の漏れや圧力損失を定期的に確認してください。
- メーカーのスケジュールに従ってセンサーと CNC 軸を再校正します。
管加工装置の購入または操作時によくある間違い
経験豊富なショップでも、いくつかの予測可能な罠に陥ります。事前にそれらを認識しておくことで、実際のお金と頭痛の種を節約できます。
よくある間違いの 1 つは、実際の材料や公差の要件に適合させるのではなく、純粋に価格に基づいて機械を購入することです。安価なベンダーは薄肉のステンレスチューブに苦戦し、しわや楕円形になって部品を台無しにする可能性があります。もう 1 つの一般的な問題は、トレーニング時間を過小評価していることです。オペレーターは、機械を効率的に稼働させる前に、CNC プログラミングと工具の交換に実際に取り組む時間が必要です。このステップを省略すると、後でサイクル タイムの遅さや品質の一貫性の欠如として現れることがよくあります。
工具のコストを無視することも罠です。ダイ、マンドレル、コレットは磨耗して交換が必要になります。これらの継続的なコストは、後付けとして扱うのではなく、総所有コストに織り込む必要があります。最後に、多くの工場は、機械のスループットを生産ラインの他の部分と一致させることの重要性を見落としています。低速の手動曲げステーションに高速レーザー カッターを送り込むと、ボトルネックで待機している未完成の部品の山が作成されるだけです。
効率的なチューブ加工ラインの構築に関する最終的な考え
適切なチューブ加工装置を選択するには、結局のところ、材料、部品の複雑さ、生産量を理解し、マーケティング上の主張ではなく、それらの現実に機械を適合させる必要があります。切断、曲げ、端部成形、仕上げの各機器を計画的に組み合わせ、一貫したメンテナンスを行うことで、高品質を維持し、ダウンタイムを低く抑えることができます。新しいショップを設立する場合でも、既存のラインをアップグレードする場合でも、時間をかけて慎重に機器の選択を計画することは、廃棄部品の減少、よりスムーズなワークフロー、そして何年も使用できる機器につながります。
協力に興味がありますか、それとも質問がありますか?
お問い合わせ
-
 [email protected]
-
 +86-021-57678482
-
 +86-18001603006
-
 建物A、No. 299 Tangming Road、Shihudang Industrial Zone、Songjiang District、Shanghai、中国
製品
QRコード
著作権© Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights 予約済み 自動パイプ加工装置工場
トップへ