

自動パイプ処理装置: 機械選択に関する購入者向けガイド
自動パイプ処理装置は単一の機械ではありません。それは、手動による測定と調整を行わずにチューブ製造の何段階のステップを実行できるかについての決定です。自動化に最適な時期は、部品の形状が安定しており、サイクルを高速化するのに十分な量があり、品質上の問題が人間の取り扱いに起因する場合です。この記事では、機器カテゴリに実際に含まれる内容、スタンドアロン マシンと自動ラインのどちらを選択するか、間違った構成を購入するリスクを軽減する方法について説明します。
自動パイプ処理装置とは何ですか?
自動パイプ加工装置 プログラム制御下で中空の丸いワークピースの端を成形、切断、曲げ、または準備する機械をカバーします。これには、CNC パイプ ベンダー、両頭ベンダー、片頭ベンダー、エンドフォーマー、面取り機、スピニング マシン、圧着機が含まれます。また、オペレーターが触れることなくチューブを束から積み込み、曲げ、成形し、積み降ろす統合ラインも含まれています。
自動車および HVAC の製造では 3 つの操作が最も重要です。曲げはチューブの経路を変更します。端部成形では、ホースやフィッティングを取り付けられるように、フランジ、ビード、または縮小された直径が作成されます。切断または面取りによって、チューブが次のステーションにどれだけきれいに入るかが決まります。自動化された装置は、サーボドライブ、保存されたプログラム、センサーを使用してこれらのステップを制御します。それが手動ベンダーや手持ち式の面取りツールとの違いです。
| 機器カテゴリー | 代表的な操作 | 主な考慮事項 |
|---|---|---|
| パイプベンディングマシン | シングルヘッドまたはダブルヘッド曲げ、CNC 制御 | 1 台の機械で部品ファミリーのすべての曲げ半径をカバーできますか? |
| 端部成形・面取り機 | フレア加工、ビード加工、レデュース加工、面取り加工 | 組み立て前にチューブの端に継手を取り付ける準備ができていますか? |
| 自動生産ライン | 供給、曲げ、成形、搬出 | バッファを除去するには連続フローが必要ですか? |
この表は、最終的な仕様としてではなく、出発点として使用してください。正確なレイアウトは、チューブの直径、壁の厚さ、材質、曲げ半径によって異なります。
精度が CNC 以外にも依存する理由
自動パイプ加工装置は CNC 軸の数で販売されることがよくありますが、出力の品質はクランプ力、曲げダイの材質、マンドレルのサポート、およびツールの位置合わせによって決まります。薄肉チューブには、内側の半径のしわや潰れを防ぐためにマンドレルが必要です。高張力鋼とアルミニウムには、たわむことなく公差を維持できる剛性の高いフレームが必要です。曲げ角度、平面、端の長さに関して達成可能な公差を求めてください。自動車用チューブの曲げに対する一般的な期待値は、角度で約 ±0.1°、位置で ±0.1 mm ですが、これらの値には正しい工具とオペレータのセットアップが必要です。
材質によってもマシンの構成が変わります。ナイロンまたは PA チューブはスチール製ブレーキ ラインとは異なる動作をします。ナイロンを曲げるには、平らな部分を避けるために、より低い圧力と異なるマンドレルまたはダイの形状が必要です。製品にプラスチックチューブが含まれている場合は、専用の曲げツールまたは調整可能なパラメータを備えた機械を機器リストに含める必要があります。
端の操作は曲げと同じくらい重要です。チューブを曲げた後にフレア、ビーディング、面取りが発生します。ベンダーを自動化しても端を手作業で準備する場合、アセンブリの品質は依然として低下します。自動化されたラインはオペレーションを統合することでこの問題を解決しますが、スタンドアロンのマシンでもより適切なスケジューリングと処理により同じ結果を達成できます。
投資する前に尋ねるべき 3 つの質問
ほとんどの調達ミスは、購入者が部品ファミリーではなくマシンタイプから開始するために発生します。まずはこれら 3 つの質問をしてください。
どのパートファミリーが生産を支配するのでしょうか?
同じ側に 1 つまたは 2 つの曲がりがある単一の曲がり管は、シングルヘッド機械で処理できます。両端を曲げる必要がある部品は、両端が調整された状態に保たれ、オペレーターが作業の合間にチューブを回転させる必要がないため、ダブルヘッド機械に適しています。複数の直径と曲げ角度を持つファミリー向けに、サーボ駆動軸を備えた CNC ダブルヘッド パイプ曲げ機を使用すると、再現性が向上し、プログラムの切り替えが迅速になります。
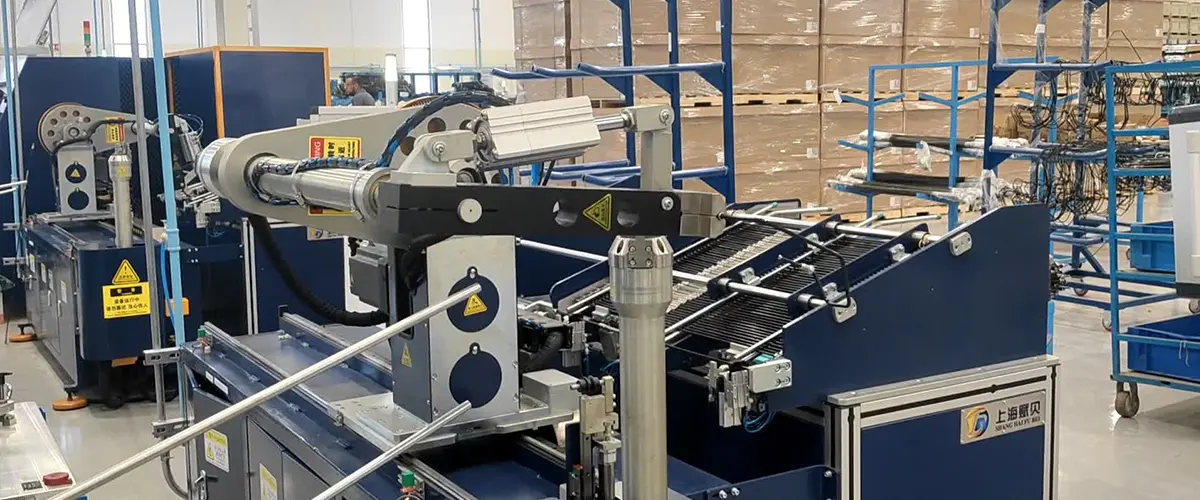
 ブレーキおよび油圧ライン用CNC双頭パイプ曲げ機 このサーボ駆動のデュアルヘッド ベンダーは、4.76 ~ 6.35 mm のチューブを処理し、自動ローディングにより最大 180° まで曲げることができます。統合された座標変換により、マルチベンドプログラミングが簡素化され、操作間で部品を回転させることなく一貫した両端曲げが必要な場合に最適です。 製品を見る→
実際に必要なサイクル時間はどれくらいですか?
必要な生産量を 1 時間あたりのパート数とシフト数で定義します。ベンダーがボトルネックでない場合は、スタンドアロン マシンで十分です。複数のステーションにわたって高出力が必要な場合は、より自動化された構成が正当化されます。数年間使用しない追加の容量を購入することは避けてください。メンテナンス費用とフロアスペースの圧迫が増大するためです。
切り替えはどれくらいの速さで行う必要がありますか?
小規模なバッチの場合、ツールの変更や新しいプログラムのロードに費やされる時間は直接コストとなります。全自動シングルヘッドパイプ曲げ機は、保存されたプログラム、電動位置決め、素早いクランプを組み合わせているため、この場合に役立ちます。これらにより、最小限の手動セットアップで 1 台の機械をあるチューブ直径から別のチューブ直径に移動できます。切り替え時間を短縮することで、より小規模なバッチの実行も経済的に実行可能になります。
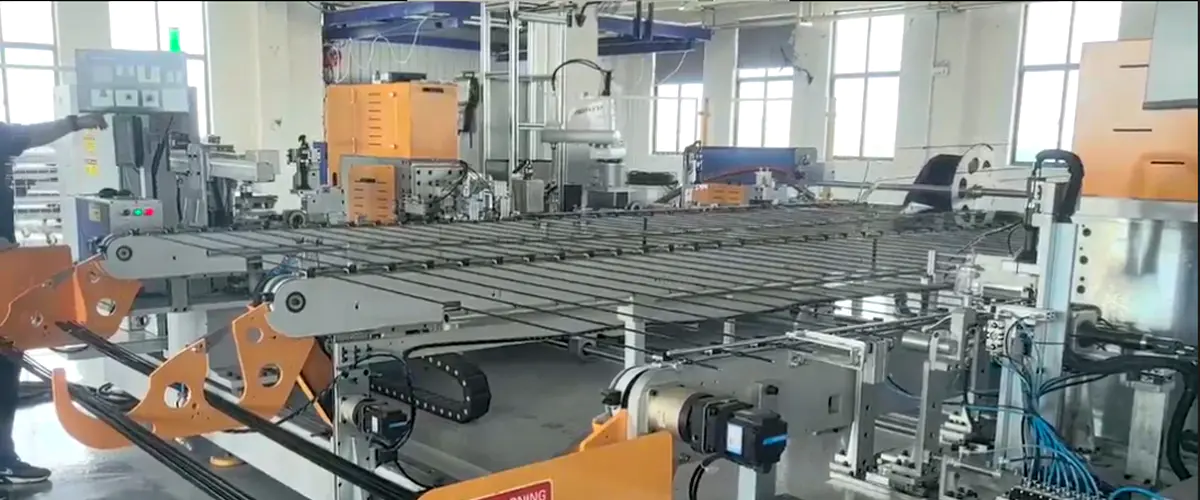
Siemens PLC を搭載した全自動シングルヘッドパイプ曲げ機 Siemens PLC とフル サーボ ドライブを備えたこの機械は、積み込み、曲げ、出力を自動化し、手作業と手作業によって生じる可能性のある寸法誤差を削減します。そのコンパクトな設計と複雑な形状との互換性は、素早い切り替えにより全体のコストを削減する小バッチ生産に適しています。 製品を見る→ 機器がラインになるのはいつですか?
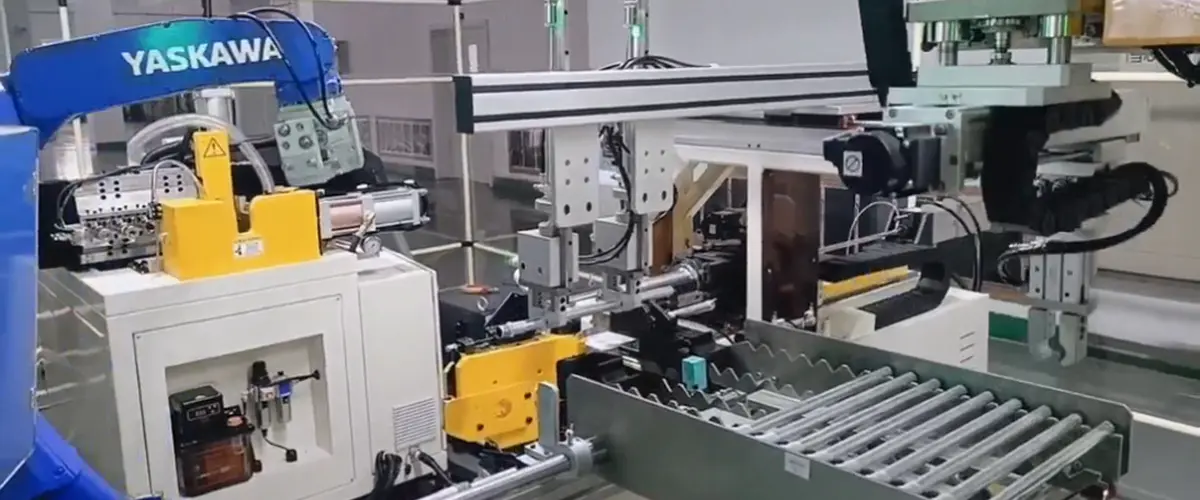
ボトルネックがマテリアルハンドリングにある場合、または部品に連続して複数の操作が必要な場合、単管曲げ機から自動ラインへの移行が正当化されます。たとえば、自動車エアコンのパイプ成形の自動生産ラインでは、切断、曲げ、端部成形、リークテストの準備を 1 つのフローで組み合わせることができます。利点は、進行中の作業が減り、バッファが少なくなることです。統合が不十分な場合、複数のステーションにわたってダウンタイムが発生するというリスクがあります。
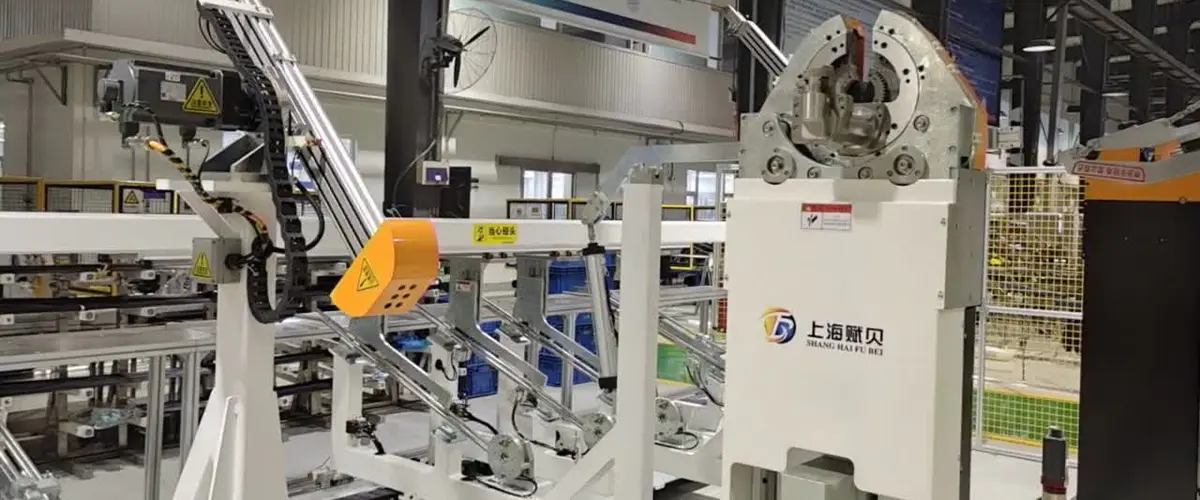
カーエアコンパイプ成形自動生産ライン このラインは、自動ローディング、両端成形、曲げ、アンローディングを組み合わせたもので、ロボット アームが不規則なチューブをステーション間で搬送します。両端で異なる操作が必要な部品向けに設計されており、より複雑な曲げ経路や 1 つの流れでのシーケンスが必要な空調パイプに最適です。 製品を見る→ 実際には、同じ装置が異なる最終製品に対応できます。ブレーキ パイプ アセンブリは、両端が対称に曲げられた小径の鋼管であるため、多くの場合、ダブルヘッド ベンダーがラインの中心となります。空調パイプはより大きく、より複雑な曲げ経路に加えて端部の成形が必要ですが、まさにこの部分で自動ラインが各曲げの位置を一定に保ちます。最近納品されたもの ターンキーチューブ処理ソリューション 大手自動車顧客向けのレポートでは、実際の部品図面と生産目標に基づいてライン設計を行う必要があることが示されています。
機械製造業者を比較する方法
コミットする前に、資本購入に使用するのと同じ証拠を使用して建設業者を比較してください。制御システム、サーボ軸数、ツーリングの剛性、サービスの応答性を確認してください。既存の設置状況や、同様の部品を使用している会社の連絡先を問い合わせてください。
- 制御システム: 外部ソフトウェアを使用せずに、部品番号によってプログラムを保存および呼び出しできますか?
- クランプと工具: チューブに跡を残さずに肉厚に対応できる設計になっていますか?
- 切り替え: 曲げダイス、コレット、端部成形ツールは簡単に交換できますか?
- サポート: スペアパーツとフィールドサービスの応答時間はどれくらいですか?
信頼性を確認する 1 つの方法は、 メーカー自身の背景 。機械を設計して製造するビルダーは、購入したコンポーネントを単に組み立てるのではなく、通常、サーボのサイズ、フレームの剛性、工具寿命の間のトレードオフを説明できます。また、部品が標準カタログに適合しない場合には、カスタム ソリューションを提供する可能性が高くなります。
一般的な調達リスクには、プログラムが難しい制御パッケージを備えた機械の選択、不十分な現地サービス、文書化されていないツールなどが含まれます。これらのリスクは見積書ではなく設置後に現れるため、販売提案にはトレーニング、文書、明確なスペア部品リストが含まれていることを確認してください。
パーツに合った構成を選択してください
自動パイプ処理装置は幅広いカテゴリですが、適切な選択は限られています。最も手戻りが発生したり、最も労力を費やしたりする部分から始めます。直管から組み立て完成までのプロセスをマッピングします。次に、1 つの CNC ベンダー、ダブルヘッド マシン、または自動ラインが公差と数量の要件を満たすかどうかを決定します。同じ曲げを何千回も繰り返すことができる機械は、周囲のシステムが材料を供給し、工具を交換し、部品を降ろすことが同じくらい確実に行える場合にのみ役に立ちます。
アプリケーションエンジニアリングとライン統合を提供できるビルダーから購入すると、リスクが軽減されます。最も高価な間違いは、マシンにお金を払いすぎないことです。それは、継続的な調整を行わないと実際のパーツ ファミリを実行できないマシンを購入することになります。
協力に興味がありますか、それとも質問がありますか?
関連商品
お問い合わせ
-
 [email protected]
-
 +86-021-57678482
-
 +86-18001603006
-
 建物A、No. 299 Tangming Road、Shihudang Industrial Zone、Songjiang District、Shanghai、中国
製品
QRコード
著作権© Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights 予約済み 自動パイプ加工装置工場
トップへ