

双頭パイプ曲げ機: 管製造業者のための実践ガイド
チューブ&パイプの製造では、曲げ部品の実際のコストは 2 回目のパスに隠れていることがよくあります。コンポーネントに U ベンド、一対の一致するオフセット、または長方形のフレームの 2 本の脚など、2 つの対称的な曲げが必要な場合は常に、シングルヘッド マシンによってオペレータは曲げ、解放され、位置を変更し、再度曲げる必要があります。ダブルヘッドパイプ曲げ機は、1 つのベッドに 2 つの曲げヘッドを取り付けることで重複を排除し、両方の曲げが 1 回の同期サイクルで形成されます。
このガイドでは、これらの機械がどのように動作するか、主な構成がどのように異なるか、機械が部品に適合するかどうかを決定する仕様、およびダブルヘッド プラットフォームが製造現場のどこに配置されるかについて説明します。
両頭パイプベンディングマシンの仕組み
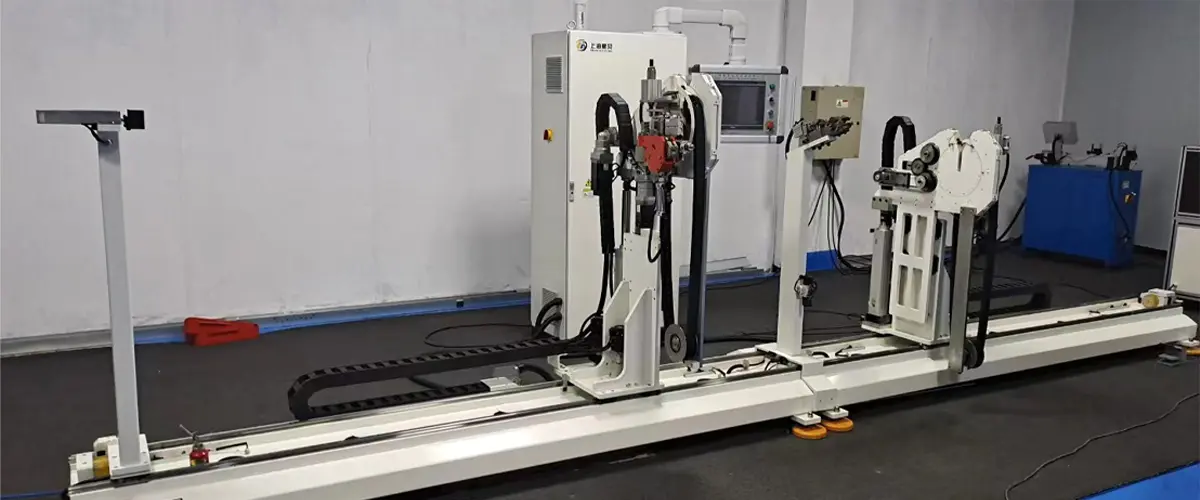
ダブルヘッド ベンダーは、通常左右のヘッドと呼ばれる 2 つの曲げユニットを共通の機械ベースに搭載します。チューブはそれらの間にクランプされて保持され、各ヘッドがその中心の周りで曲げダイを回転させて 1 つの曲げを形成します。ヘッドは同じ軸上にあるため、2 つの曲げ間の距離はヘッドの間隔によって設定され、両側の曲げ角度は機械制御システムまたは調整可能な機械式ストップによって制御されます。
サーボ駆動のマシンでは、ヘッドの回転とチューブの位置決めの両方がプログラム可能であるため、ある部品から次の部品に変更することは、セットアップを手動で再構築するのではなく、保存されたプログラムを呼び出すことを意味します。ここに本当の利点があります。再現可能な形状と、同じ対称部品にシングルヘッド機械が必要とするサイクル タイムの半分近くのサイクル タイムです。
購入する前に理解する価値がある境界線が 1 つあります。ほとんどの双頭機械は単一の平面内で曲がります。部品に面外曲げも必要な場合は、通常、回転キャリッジを備えた CNC ベンダーか、別の機械で 2 回目の操作が必要になります。機械のアーキテクチャと部品の形状を一致させることが最初の決定であり、他のすべてはそれに基づいて決定されます。基本を段階的に復習したい場合は、次の記事を参照してください。 チューブベンディングマシンの仕組み 曲げ、クランプ、スプリングバックの基本的な仕組みについて説明します。
シングルヘッドかダブルヘッドか?簡単な比較
どちらのプラットフォームも普遍的に優れているわけではありません。以下の表は、お客様が部品図面を送っていただく際によく議論されるトレードオフをまとめたものです。
| 考察 | シングルヘッド CNC ベンダー | 両頭パイプベンディングマシン |
|---|---|---|
| サイクルあたりの曲げ数 | 1 つ | 二つ同時に形成される |
| 代表的な部品形状 | 複雑な 3 次元の管路 | 対称的な U ベンド、オフセット、平行な脚 |
| 対称部品のサイクルタイム | 曲がり間で位置を変更するため、長さが長くなります | 短く、1サイクルで完了 |
| 曲げ平面 | キャリッジ回転によるマルチプレーン | 通常は単一の飛行機 |
| ツーリング | 1 つ set of bend and clamp dies | 2 つの一致するセット、多くの場合ミラーリングされる |
| ベストフィット | 少量、多種類の 3D パーツ | 中量から大量の繰り返し対称部品 |
両頭ベンディングマシンの主な構成
CNC両頭パイプ曲げ機
サーボ モーターはヘッドと位置決め軸の両方を駆動し、曲げ角度は手動でダイヤル入力するのではなく、タッチ スクリーンで入力します。数十の部品番号のプログラムを保存して呼び出すことができるため、切り替えが短くなり、バッチの最初の部分と最後の部分が同一に保たれます。これは、ショップが対称の部品を組み合わせて曲げたり、シフトごとに複数回変更したりする場合に推奨する構成です。
 CNC両頭パイプ曲げ機 この CNC デュアルヘッド パイプ ベンダーは、長さ 1,000 ~ 5,000 mm の範囲のブレーキおよび油圧ラインの高精度、大量生産向けに設計されており、完全に自動化された... 製品を見る→
全自動 両頭パイプベンディングマシン
自動化により、供給、位置決め、排出が追加されるため、オペレーターはすべてのチューブを扱う代わりにサイクルを監視します。チューブの位置が手作業ではなく機械によって配置されるため、スループットが向上し、同様に重要なことに一貫性も向上します。これらの機械は単一部品番号の大規模バッチに適しており、端部成形または切断装置を備えたより幅広いチューブ加工ラインにリンクできます。
全自動 Double-Head Pipe Bending Machine この全自動 CNC デュアルヘッド パイプ ベンダーは、長さ 1,000 ~ 5,000 mm の範囲のチューブを無人で大量生産するために構築されており、完全な加工を処理します。 製品を見る→ ブレーキパイプ用両頭ベンダー
ブレーキラインは特殊なケースです。直径が小さく、壁が薄く、表面がコーティングまたはメッキされていることが多いため、クランプは優しく行う必要があり、工具は美しく仕上げる必要があります。この作業用に構築された機械は、狭ピッチのヘッド、正確な曲げダイ、および慎重に制御されたクランプ圧力を使用して、楕円形、座屈、表面マークなしで曲げ半径を保持します。
ブレーキパイプ用両頭パイプベンダー デュアルステーション同期: 生産性のボトルネックを打破 ブレーキ パイプは通常、自動車のブレーキ ラインなど、長くて細いチューブです。従来のシ... 製品を見る→ 機械が適合するかどうかを決定する仕様
カタログ写真では同じように見える2台のマシンでも、実際に曲がれる部分は全く異なります。価格を比較する前に、これらの点をお客様の部品図面と照らし合わせて確認してください。
- 機械が処理できる最大チューブ直径と肉厚
- 工具は最小および最大の中心線半径と一致する必要があるため、曲げ半径の範囲
- ヘッド間隔または中心距離範囲。2 つの曲がりの間の可能な距離を設定します。
- 曲げ角度範囲、および各ヘッドが個別にプログラム可能かどうか
- サーボや油圧などのドライブの種類と制御軸の数
- ツールインターフェイスにより、将来の金型を迅速に調達および変更できます
- 利用可能な床面積に対する設置面積、重量、および電源
- 保護および安全装置、特に自動給餌用
サプライヤーがお客様の材料と肉厚で曲げ試験を実行できない場合は、製造中の同等の部品のビデオを要求してください。ビデオ内のサウンドとサイクルタイムからは、仕様書以上のことが明らかになることがよくあります。
マシンをプロダクションに適合させる
自動車製造は、ダブルヘッドベンディングが最も明確に証明される場所です。ブレーキ ライン、燃料と蒸気のライン、および空調パイプにはすべて対称的な曲げが繰り返されており、容積が大きいためサイクル タイムが重要になります。空調設備の製造においても、同じ論理が凝縮器と蒸発器の配管に適用され、半径が一致する 2 つの曲がりが正確な距離で離れていなければなりません。
金属チューブ以外にも、流体および空気圧システムで使用されるナイロンおよび PA チューブも、工具が柔らかい材料とその異なるスプリングバック挙動に適応している場合、ダブルヘッド プラットフォーム上で曲げることができます。共通点は繰り返しです。部品の大部分が対称である場合、2 番目の責任者は各サイクルで有償作業を行っています。
セットアップと日常の操作のヒント
良い結果はコントロールパネルからではなくセットアップから得られます。次のシーケンスは信頼できるルーチンです。
- 曲げダイス、クランプダイス、加圧ダイスがチューブの直径と肉厚に適合していることを確認します。
- 図面からヘッド間隔を設定し、ベッド上のスケールを信頼するのではなく、最初に完成した部品を測定して確認します。
- 曲げ角度を入力し、銅やアルミニウムよりもスチールの方が大きいスプリングバックを補正します。
- クランプ圧力は、滑りを防止するのに十分高く設定しますが、チューブが平らになったり跡がついたりしないように十分低く設定します。
- チューブを使用せずにドライサイクルを実行して、クリアランスとヘッドの移動を確認します。
- 最初の成形品の角度、曲げ間の距離、楕円形、表面マークを検査し、機能したオフセットを記録します。
- 繰り返しの部品番号ごとにセットアップ シートを保管しておいてください。次の切り替えが大幅に短縮されます。
サプライヤーの選択
ダブルヘッド機械はお客様の部品を中心に構成されるため、機械と同じくらいサプライヤーも重要です。曲げダイスがどのように設計されているか、制御システムがスプリングバックをどのように処理しているか、設置された機械を誰がサポートしているかを尋ねてください。機械と工具の両方を製造するサプライヤーは、フレームだけでなく、完成した曲げにも責任を負うことができます。
当社は、2012年に設立されたチューブ加工機械のメーカーである上海富北電気機械設備です。当社の双頭ベンダー、片頭ベンダー、ナイロンチューブベンダー、エンドフォーミングマシンおよび自動生産ラインでは、サーボ制御、マンマシンインターフェース、コンピュータ制御システムが使用されており、自動車および空調設備の顧客向けにカスタムラインを構築しています。について詳しく読むことができます チューブ加工装置における当社の背景 そしてカスタムプロジェクトへのアプローチ方法。
両頭ベンダーに関するよくある質問
2 つのヘッドは異なる半径で曲げることができますか?
ほとんどの場合、各ヘッドは同じ半径を生み出すように工具化されており、これは対称部品に必要なものです。一部の機械は両側に異なるダイを設定できますが、部品は依然として共有曲げ平面と幾何学的に互換性がある必要があります。
マンドレルは必要ですか?
薄肉または大きな半径の曲げの場合、平坦化やしわを防ぐためにマンドレルまたはワイパー ダイが必要になる場合があります。ヘッド間のスペースは限られているため、機械を組み立てる前にマンドレルのサポートについてサプライヤーと話し合ってください。
曲げられる素材は何ですか?
鋼、ステンレス鋼、銅、銅ニッケル、アルミニウム、ナイロン、PA チューブはすべて一般的です。材料と壁の厚さによって、工具、クランプ圧力、必要なスプリングバック補正量が決まります。
ダブルヘッドパイプベンディングマシンは、単に高速なシングルヘッドマシンではありません。これは部品を計画する別の方法であり、サイクルごとに 2 回目の処理操作を排除することで節約がもたらされます。対称的な曲げを中心に生産が構築されている場合は、図面と目標サイクル タイムをメーカーに送信し、特定のチューブに対して機械がどのようになるかを尋ねる価値があります。
協力に興味がありますか、それとも質問がありますか?
関連商品
お問い合わせ
-
 [email protected]
-
 +86-021-57678482
-
 +86-18001603006
-
 建物A、No. 299 Tangming Road、Shihudang Industrial Zone、Songjiang District、Shanghai、中国
製品
QRコード
著作権© Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights 予約済み 自動パイプ加工装置工場
トップへ