

PA パイプ曲げ機: 信頼性の高いパイプ製造のための実践ガイド
PA パイプは銅管や鋼管の拡大版ではありません。また、PA パイプ ベンディング マシンは、別の金型を備えた単なる金属ベンダーではありません。ポリアミド チューブには、異なるスプリングバック パターン、異なる表面感度、および異なる一連の故障モードがあります。クランプが開いた後、きれいに見える曲げが平坦またはねじれた線に変わるのを見たことがある人なら、機械、工具、セットアップが 1 つのシステムとして機能する必要があることをすでに知っています。
私たちは上海でチューブ加工装置の構築に何年も費やしてきましたが、私たちの店から得た教訓はシンプルです。チューブを定義し、曲げを制御し、結果を証明することです。このガイドでは、PA チューブ曲げプロジェクトがサンプルからシリアル出力に移行する前に、生産チームと話し合う実践的なポイントについて説明します。より広いコンテキストが必要な場合は、さらに読むことができます 弊社のチューブ加工背景について .
PAパイプベンディングマシンの実際の動作
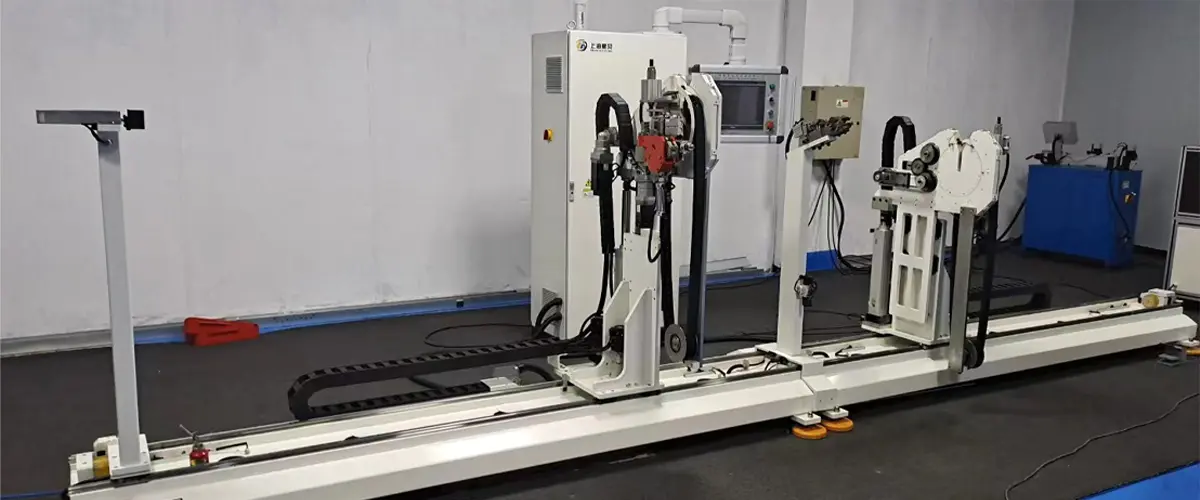
A PAパイプ曲げ機 制御されたシーケンス (供給、クランプ、曲げ、アンロード) を通じてポリアミド チューブを形成します。曲げダイは中心線の半径を設定します。クランプダイはチューブをダイに対して保持します。圧力ダイは曲げの外側に追従し、材料の流れの制御に役立ちます。セットアップによっては、平坦化やしわを軽減するためにワイパー ダイまたは内部サポートが使用される場合があります。 PA との違いは、素材の押し返し方が異なることです。弾性があり、温度や湿気に敏感で、多くの場合、金属よりも表面に跡がつきやすいです。
量産機械では、重要な機能は最大曲げ角度だけではありません。それは再現性です。最初の部品と 1,000 番目の部品で同じ送り長さ、同じ曲げ角度、同じスプリングバック補正を行います。サーボ制御の軸、レシピの保存、明確なマンマシンインターフェイスにより、これが実用的になります。適切に選択された機械では、オペレーターがすべての変更を長時間の試行に費やすことなく、クランプ力、曲げ速度、補正を調整できる必要があります。
PAチューブの曲がり方が異なる理由
ポリアミドは単一の材料ではなく、ファミリーです。 PA6、PA66、PA11、PA12、および複合グレードは、図面上では同様に見えますが、ベンダー内では異なる動作をします。肉厚、外径公差、樹脂の剛性、含水率、保管条件はすべて結果に影響します。そのため、あるバッチからコピーされた曲げレシピは、次のバッチで調整が必要になる場合があります。
- スプリングバック: PA チューブは、曲げダイが解放された後により多く回復する傾向がありますが、回復は角度にわたって常に直線的であるとは限りません。
- 表面感度: 柔らかいポリアミドまたは充填ポリアミドには、スチールでは問題にならないクランプ マーク、擦り傷、圧力ダイ トラックが現れることがあります。
- 壁サポート: 剛性が低いと、曲げ半径がきつい場合や直線部分が短い場合に、楕円形やよじれが発生しやすくなります。
- 記憶とリラクゼーション: 完成した部品は、特に応力がかかった状態や温度変化の中で保管された場合、曲げた後も緩み続ける可能性があります。
これらの特性により、PA を曲げることが不可能になるわけではありません。これらにより、セットアップの規律がより重要になります。安定したクランプ力を保持し、正確な曲げ角度を繰り返すことができる機械は、公称能力が大きいだけの機械よりもはるかに価値があります。
品質を決定する主要な設定要素
トライアルを実行するとき、私たちは通常、機械や工具を判断する前に 5 つの変数を検討します。 2 つの変数を一度に変更すると、曲がり不良の本当の原因が隠れてしまう可能性があるため、順序は重要です。
- チューブの定義。 PAグレード、外径、肉厚、公差、水分状態をご確認ください。ドライチューブとコンディショニングされたチューブは、異なる素材のように感じることがあります。
- 曲げジオメトリ。 中心線の半径、曲げ角度、直線の長さ、および近くのフィーチャまでのクリアランスを確認します。半径が狭い場合は、より多くのサポートとより慎重な速度制御が必要です。
- クランプ圧力。 滑らないように十分な力を加えてください。ただし、チューブが潰れたり跡がついたりしないようにしてください。柔らかいインサートは役に立ちますが、それでもしっかりと保持する必要があります。
- 曲げ速度。 速いほど良いとは限りません。速度を制御することで材料が流れる時間を与え、突然の平らになったりシワができたりするのを防ぎます。
- 環境。 温度と湿度は、多くの金属チューブ材料よりも PA に影響を与えます。再現性が重要な場合は、保管条件と生産条件を一貫して保ちます。
最初の成形品を作成した後、曲げの楕円形、肉厚の薄化、跡、角度の誤差を検査します。次に、小さなバッチを実行して、同じポイントを再度確認します。 1 つのサンプルでは機能するものの、20 を超える部品がドリフトするプロセスは、生産の準備ができていません。
工具と機械の構成
ツーリングでは、優れた機械が優れたプロセスになります。ベンドダイの溝はチューブの直径と一致し、外壁を挟まないようにサポートする必要があります。点荷重が跡や変形の一般的な原因となるため、クランプ ダイと加圧ダイはチューブに広い面積で接触する必要があります。曲がりがきつい場合、またはチューブの壁が薄い場合は、曲がりの内側を制御するためにワイパー ダイまたは内部サポートが必要になる場合があります。
PA チューブの場合、清潔で乾燥した工具も重要です。金属の曲げを助ける潤滑剤は、ほこりを引き寄せたり、後の組み立てに影響を与えたりする可能性があるため、潤滑剤は材料と最終用途に対して承認される必要があります。機械制御では、許可レベルによってロックまたは制御できるレシピを使用して、曲げ角度、スプリングバック補正、送り長さを微調整できる必要があります。
- 曲げダイの半径と溝のプロファイルはチューブの仕様に一致します。
- 跡を残さずに保持できるクランプと圧力インサート。
- 半径比または肉厚が必要な場合は、ワイパーまたは内部サポートを使用します。
- 品番ごとに使用した設定を記録するレシピ管理。

実用的な選択チェックリスト
以下の表を、機械の仕様またはサプライヤーのレビューの出発点として使用してください。これは曲げ試験の代わりにはなりませんが、生産に影響を与える質問と、パンフレット上でのみ見栄えがする質問を区別するのに役立ちます。
| 決定領域 | 確認すべきこと | なぜそれが重要なのか |
|---|---|---|
| チューブ仕様 | PAグレード、外径、肉厚、公差、湿潤状態 | PA グレードが異なるとスプリングバックも異なり、異なるサポートが必要になる場合があります。 |
| 曲げジオメトリ | 中心線半径、曲げ角度、直線長さ、クリアランス | きつい半径と短いストレートは、楕円形やマーキングのリスクを高めます。 |
| ツーリング | ダイ溝、インサート材料、ワイパーまたは内部サポート | 接触が悪いと、たとえ有能な機械であってもチューブが潰れたり、跡がついたり、平らになったりする可能性があります。 |
| 制御 | サーボ軸、レシピストレージ、スプリングバック補正、アクセスレベル | 再現性は、安定した設定と制御された変更に依存します。 |
| 検証 | 最初の品目、バッチチェック、必要に応じて漏れまたは圧力テスト | 正しく見える曲げでも、それが組み立て要件を満たしていることを証明する必要があります。 |
マテリアル ファミリも比較している場合は、このガイドを選択してください。 ナイロンチューブ曲げ機 ツールとチューブの取り扱いに関する有益な情報を提供します。
アプリケーションと生産の統合
PA チューブは自動車の流体および空気ライン、空調アセンブリ、産業用空気圧システムで一般的ですが、正確なグレードと承認は用途によって異なります。これらの分野では、曲げ機械が単独で評価されることはほとんどありません。次の組み立てステップに適合する一貫した曲げを、再加工なしで提供できるかどうかによって判断されます。
生産の場合は、マシンをアイランドではなくラインの一部として計画します。チューブをどのように装填するか、完成した部品をどのように降ろすか、検査をどこで行うか、切り替えをどのように記録するかを検討してください。同じセルで複数の PA チューブ部品番号を実行する場合、レシピを迅速に変更し、工具を明確に識別することで、最大曲げ速度を少し上げるよりも多くの時間を節約できます。
- チューブ表面を保護するロードとアンロード。
- 曲げ角度、楕円度、長さ、マークなどの検査ポイント。
- チューブのバッチ、レシピ、オペレーターによる調整のトレーサビリティ。
- 切り替えステップは、生産のプレッシャー下でも繰り返すことができるほど単純です。
メンテナンスとオペレーターの習慣
メンテナンスは魅力的ではありませんが、これによって多くの曲げの問題が防止されます。各シフトの開始時に、工具の摩耗、研磨、蓄積がないか確認してください。クランプインサートに切れ目や平坦化がないか確認してください。フィード ガイドの位置が調整されていること、およびセンサーが汚れていないことを確認します。ドリフトがスクラップになる前に見えるように、曲げ角度のチェックと補正の変更の小さなログを保管してください。
オペレーターは、部品番号ごとに適切な曲げがどのようなものかを知っておく必要もあります。わずかな跡は、あるチューブでは表面上のものであり、別のチューブでは不良品である可能性があります。明確な合格サンプル、適切な照明、疑わしい部品に対する短いエスカレーション ルートは、誰も読まない長いマニュアルよりも品質に役立ちます。
PA パイプ曲げ機の選択は、実際には適合性の問題です。チューブ、工具、制御システム、生産ルーチンの間の適合性です。チューブと曲げの描画から始めて、注意深く試行を実行し、スケールアップする前に小さなバッチを検証します。サンプルチューブ、曲げ図面、目標サイクルタイムをお送りいただければ、実際の詳細を検討し、ジョブに適した構成を選択するお手伝いをいたします。
協力に興味がありますか、それとも質問がありますか?
関連商品
お問い合わせ
-
 [email protected]
-
 +86-021-57678482
-
 +86-18001603006
-
 建物A、No. 299 Tangming Road、Shihudang Industrial Zone、Songjiang District、Shanghai、中国
製品
QRコード
著作権© Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights 予約済み 自動パイプ加工装置工場
トップへ