

ブレーキパイプ用双頭パイプベンダー: 精度に関する実践的な購入者ガイド
ブレーキ パイプは、あらゆる車両の中で最も耐久性の低いチューブです。それらは短く、薄肉で、ブラケット、ユニオン、サスペンションハードウェアの周りに配線されており、ほとんどの場合、両端近くで、しばしば異なる平面で曲げる必要があります。修理ベンチでは、一度に 1 行ずつ手作業で行うのが完全に合理的です。生産中、またはシャーシをパターンに再配管する場合、一方の端の曲がりがもう一方の端の曲がりと 1 ミリメートル以内で一致する必要があります。そうしないと、ラインがストレスなく取り付けポイントに到達することはできません。これは、ブレーキ パイプ用のダブルヘッド パイプ ベンダーが解決するために設計されたまさに問題です。両端は、1 サイクルで、1 つのデータムから 1 つのクランプ位置で形成されます。
ブレーキパイプが見た目よりも曲がりにくい理由
ほとんどの乗用車のブレーキ ラインは、比較的薄い壁を備えた 4.75 mm (3/16 インチ) のチューブで、単層壁の場合もあり、PVF、亜鉛、または銅ニッケルでコーティングされていることがよくあります。直径が小さいため配線に十分な柔軟性が得られますが、チューブの壁は十分に薄いため、不用意に工具を使用すると断面が平らになったり、曲げの内側が波打ったり、外側の半径でコーティングに亀裂が入ったりすることがあります。これらの欠陥はいずれも、安全回路上の潜在的な故障点となります。
2番目の難点は長さです。ブレーキラインはマスターシリンダーまたは ABS ブロックとホイールエンドホースの間にあり、通常は 1 つまたは 2 つの中間点でクリップまたはブラケットに収まります。全長の展開長さが数ミリでもずれると、ラインがクリップから外れたり、フレアナットに負荷がかかったりします。チューブの間のクランプを外した状態で両端を別々に曲げるのは、そのエラーの典型的な原因です。
- 曲がり部分が平らで楕円形になるため、流れが制限され、壁が弱くなります。
- 車の下の腐食部位を開始するコーティングの損傷。
- ラインがクリップ内で平らにならないように、2 つの端の曲がりの間でねじります。
- 最初の曲げと 2 番目の曲げの間でチューブを再クランプすることによる長さのドリフト。
双頭ベンダーの実際の動作
ダブルヘッドマシンは、共通のベッド上に 2 つの曲げヘッドを搭載します。チューブはヘッド間の中央で一度クランプされ、ヘッドの間隔によって 2 つの曲げ接線間の直線距離が定義されます。次に、各ヘッドが独自のフォーマーを回転させて、同時にまたは制御された順序で曲げを描きます。チューブがクランプから離れることがないため、2 つの曲げ間の平面関係は、オペレーターの目ではなく機械によって固定されます。
ブレーキラインの作業に対する実際的な効果は顕著です。セットアップは 2 つではなく 1 つのプログラムまたは 1 つの機械設定で、両端が同じ処理で形成されるためサイクル タイムが低下し、再クランプ エラーがほぼ確実に発生する短いラインではスクラップが大幅に減少します。ブレーキパイプを大量生産している人にとって、それはオペレーターの感覚に依存するプロセスと数値に依存するプロセスの違いです。
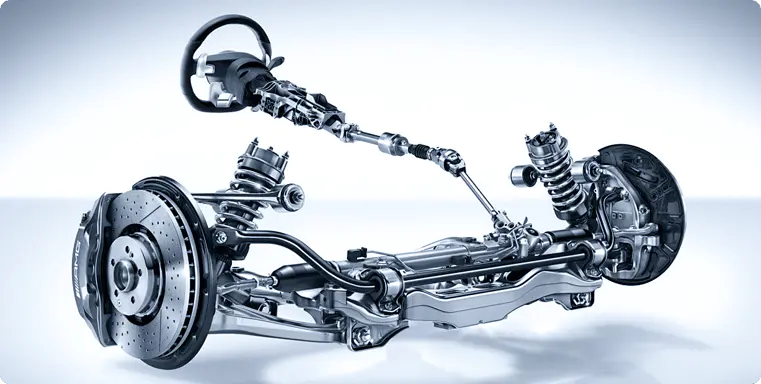 ブレーキパイプ用両頭パイプベンダー デュアルヘッド曲げにより、1 回のクランプ操作で両端が完成し、ブレーキ パイプの大量生産におけるセットアップ、サイクル タイム、およびスクラップが削減されます。 製品を見る→
3 つの構成とそれぞれが適合する場所
両頭ベンダーは単一の製品ではありません。これらは、手動でヘッド位置を設定する単純な油圧機械から、完全に自動化されたセルまでの範囲内にあります。正しい選択は、ヘッドライン価格よりも、バッチ パターンと切り替え頻度に大きく依存します。
| 構成 | 制御 | 一般的な使用方法 | 輝く場所 |
|---|---|---|---|
| 油圧ダブルヘッド | 手動ヘッド位置決め、フットスイッチ | 修理工場、小ロット | シンプル、頑丈、すぐに教えられる |
| CNCダブルヘッド | HMI プログラムを備えたサーボ軸 | 混合ブレーキラインファミリー、中量 | 反復可能なプログラム、素早い切り替え |
| 全自動ダブルヘッド | サーボプラス自動ハンドリング | 自動車向けの大量供給 | 安定したサイクルタイム、最小限のタッチ時間 |
実際には、ほとんどのブレーキ ライン メーカーはその中間、つまり部品番号ごとにプログラムを保存する CNC マシンに行き着くため、切り替えは再校正ではなくリコールとなります。
コミットする前に確認する価値のある仕様
機械のカタログでは、トン数や頭数が優先される傾向があります。ブレーキパイプの場合、有用な数値はより狭く、より具体的です。最も難しいセリフのサンプルをデモンストレーションに持ち込んで、それを実行することを主張してください。
- チューブの外径と肉厚の範囲(範囲の薄い端を含む)。
- 中心線の最小曲げ半径と最大中心線曲げ半径、およびツールが両方をサポートしているかどうか。
- 最初の部分だけでなく、シフト全体にわたる曲げ角度の精度と再現性。
- ベッドに沿った頭の位置決めの解像度。これによって長さの許容差が設定されます。
- ヘッドが同じ方向に曲がるか反対方向に曲がるか、および平面がどのように参照されるか。
- 特定のチューブ サイズに対応した工具の入手可能性と、新しいフォーマーの納期に加えて。
- プラットフォーム、プログラムストレージ、部品番号の呼び出し方法を制御します。
- 長いラインのロードとアンロードに実際に必要な設置面積とスペース。
スチール、銅ニッケル、PAチューブには異なる設定が必要です
スプリングバックは人々を追い出す変数です。銅ニッケルのブレーキチューブは柔らかく、コーティングされたスチールよりも跳ね返りが予測しにくいため、制御が補正しない限り、同じフォーマーでも素材ごとにわずかに異なる最終角度が生成されます。薄いコーティングを施したスチールは通常、マンドレルまたはしっかりとサポートされたワイプシューを使用して内側の半径をきれいに保ちます。チューブが硬いほど、コーティングが損傷する前に過度の曲げに耐えることができます。
商用車では、エア ブレーキ回路用に 3 番目の素材であるナイロンと PA チューブが追加されます。このチューブはより大きく、より弾力性があり、クランプ圧力に対してはるかに敏感です。曲げロジックは関連していますが、設定は転送できないため、工具を購入する前に材料ファミリーを理解することは有益です。私たち自身のメモ ナイロンチューブ曲げ機の選択 違いについてさらに詳しく説明します。
1 台のベンダーでは不十分な場合
量が増えると、通常、制約は曲げの品質から取り扱いに移ります。 CNC ダブルヘッドマシンでは、曲がり角でオペレーターが判断する必要はありませんが、それでもすべてのチューブを積み降ろす人が必要です。これは、全自動機械、または成形ラインに統合されたベンダーが、精度だけではなく、労働力と一貫性において利益を出し始めるポイントです。
賢明なパスは増分です。最も厳しいブレーキライン公差を確実に保持するマシンから始めて、プロセスが安定したら、その周囲のハンドリングを自動化します。不安定なプロセスに加えて自動化を購入すると、スクラップがより早く生成されるだけです。
ブレーキおよび油圧ライン用CNC双頭パイプ曲げ機 自動ロードおよびアンロード機能を備えた CNC デュアルヘッド ベンダーは、高精度、大量のブレーキおよび油圧ラインの生産をサポートし、さらなる自動化の前にプロセスを安定化するのに役立ちます。 製品を見る→ 無人生産向け全自動双頭パイプベンディングマシン 完全に自動化されたローディング、両端曲げおよび排出により、連続的な大量のチューブ生産がサポートされ、曲げプロセスが安定すると、手動による位置決めの変動が軽減されます。 製品を見る→ これらの機械を作る人々と協力する
Shanghai Fubei は 2012 年からチューブ加工装置を製造しており、松江市でサーボ制御、HMI、およびコンピューター制御を広範囲にわたって行っています。ダブルヘッド ベンダー ファミリは、同じ曲げコアから発展し、現在では油圧、CNC、全自動のバリエーションに加え、チューブ端部の成形、面取り、スピニング、圧着装置や完全な自動車用エアコンのパイプ成形ラインもカバーしています。
これがブレーキ ラインの購入者にとって意味することは非常に単純です。機械、工具、プロセスのアドバイスが同じ場所から提供されるということです。購入前に尋ねる価値のある質問のほとんどは、チューブ、半径、バッチパターンに関するもので、毎日チューブを曲げているサプライヤーであれば、仕様書ではなく経験に基づいてこれらの質問に答えることができます。会社の詳細な背景については、 ページについて .
ブレーキ パイプ用のダブルヘッド パイプ ベンダーを評価している場合は、作成する最短のラインとその最悪の場合の半径を測定することから始めます。これら 2 つの数字により、市場の大部分が排除され、残りの選択を正当化するのがはるかに簡単になります。
協力に興味がありますか、それとも質問がありますか?
お問い合わせ
-
 [email protected]
-
 +86-021-57678482
-
 +86-18001603006
-
 建物A、No. 299 Tangming Road、Shihudang Industrial Zone、Songjiang District、Shanghai、中国
製品
QRコード
著作権© Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights 予約済み 自動パイプ加工装置工場
トップへ