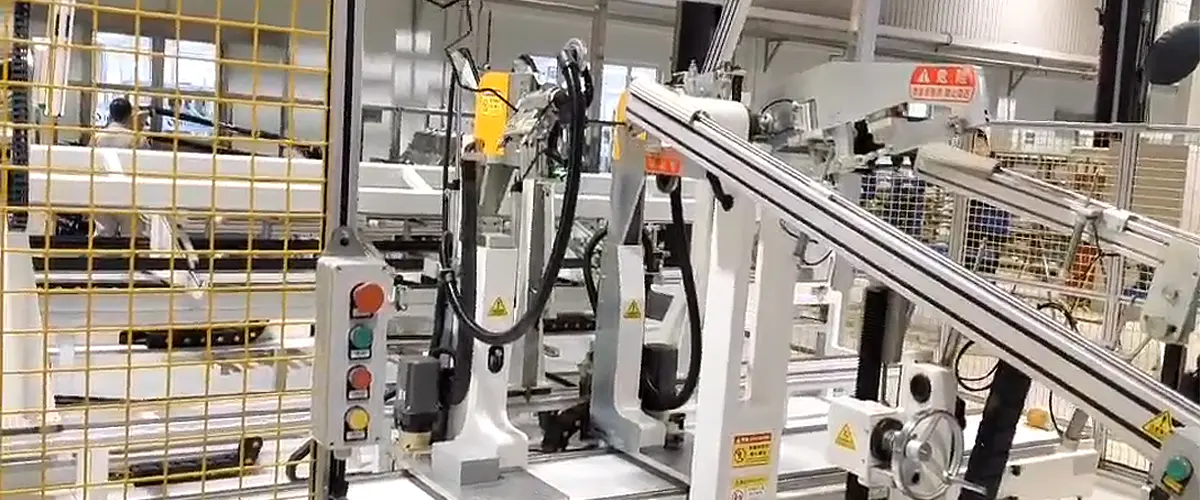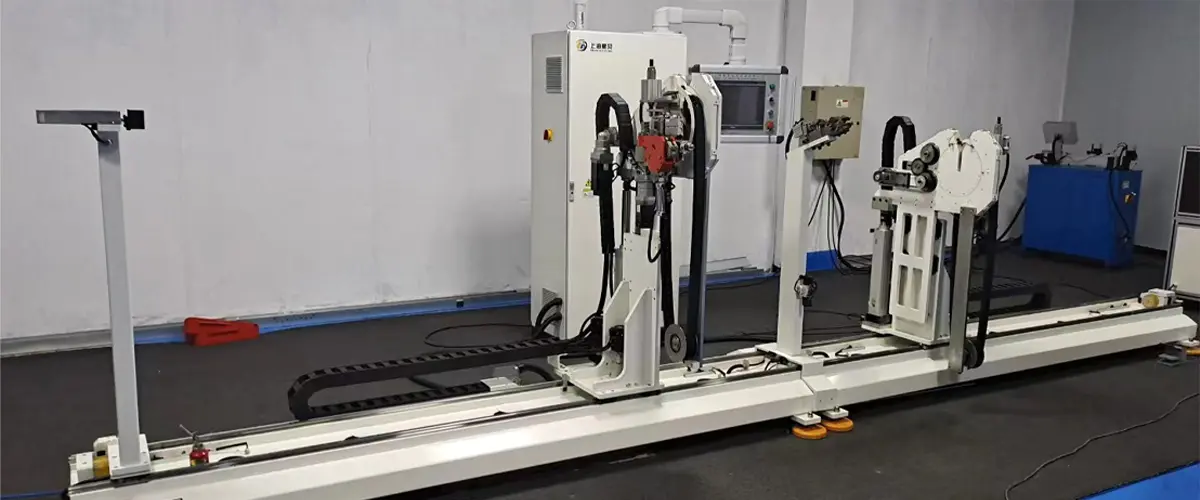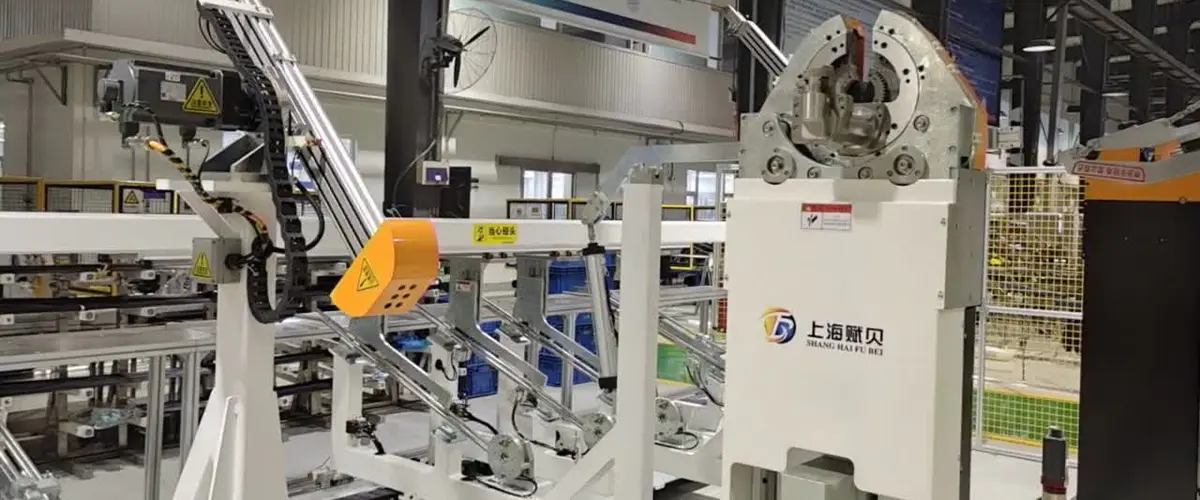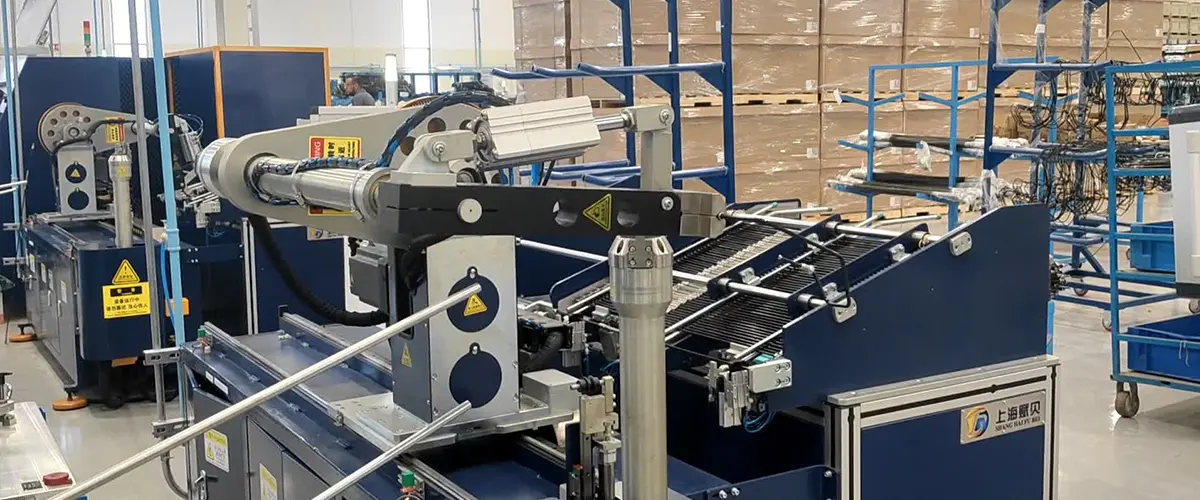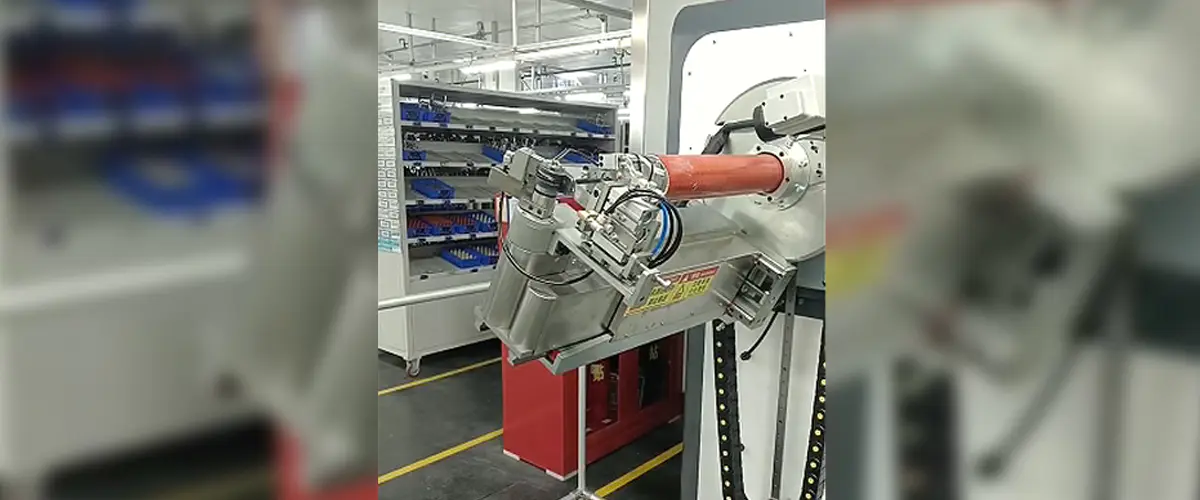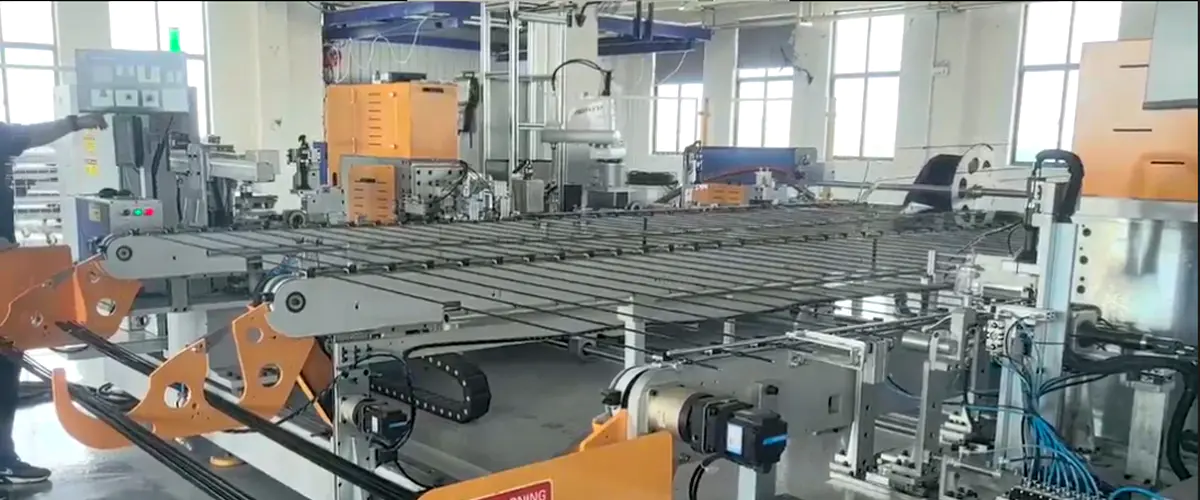


PA6 および PA66 材料を含むナイロン チューブは、亀裂や不均一な変形を生じさせずに成形する前に、熱で軟化させる必要があります。従来の加工では、加熱、曲げ、冷却の個別の段階が必要であり、各段階の間に待ち時間が発生し、搬送中にチューブの温度が下がると品質上の問題が発生する危険性があります。このナイロンチューブ曲げ機は、加熱、曲げ、冷却を完全に統合した設計により、これらの脆弱性を排除します。
精密な温度制御: この機械には、ピーク出力 6.5 kW の精密温度制御電気加熱シリンダーが装備されており、プロセス全体を通じて連続的に安定したチューブ温度を維持します。加熱システムは、PA6、PA66、および類似のナイロン材料で必要とされる 80 ~ 125°C の範囲をカバーし、材料特性を低下させる可能性がある過熱することなくチューブが一貫した成形温度に到達することを保証します。
曲げ後の急速冷却: 曲げ操作に続いて、統合された空冷システムがチューブを迅速に安定した温度に戻し、スプリングバックが発生する前に成形された形状を所定の位置に設定します。このクイックセット機能は、生産工程全体にわたって正確な曲げ角度と寸法再現性を維持するために不可欠です。
速いサイクルタイム: 単一曲げのサイクル時間は、チューブの形状と材料の仕様に応じて 0.1 ~ 8 秒の範囲であり、複数の曲げがある部品でも迅速なスループットをサポートします。
サーボデュアルフィードシステム: チューブの前進は、送り長さの公差が ±1.5 mm のサーボ駆動デュアルフィード システムによって処理されます。このレベルの送り精度は、単一のチューブローディングサイクルでの連続的な複数曲げ加工をサポートし、多数の曲げ点がある部品でも累積長さ誤差を許容範囲内に抑えます。
測定可能な効率の向上: 従来の多段セットアップと比較して、この機械は全体の生産効率を 50% 以上向上させます。バッチ生産では、段階間の待ち時間が約 30% 短縮され、自動車の流体ライン、空気圧コンポーネント、および関連アプリケーションの大量需要に実用的に適合します。
一貫した品質: 統一されたプロセスを通じて 加熱、曲げ、冷却を単一の自動化されたワークフロー内に統合することにより、機械は、別々のワークステーション間での手動のチューブ移動によって生じる温度変動を排除します。その結果、各部品の熱環境がより予測可能になり、完成したバッチ全体の一貫性がより緊密になります。